강철 브래킷의 깊은 녹, 스테인리스 시트의 밀 스케일, 알루미늄 하우징의 소용돌이 자국 등 각 표면은 서로 다른 시작점이 필요하며, 잘못된 사포 입자를 선택하는 것은 마무리 작업에 필요한 것보다 두 배나 오래 걸리는 가장 일반적인 이유입니다. 짧은 대답: 대부분의 금속 가공은 40에서 400까지 그릿 사다리를 실행합니다. . 녹, 페인트 또는 용접 비드를 제거하려면 40-80 그릿에서 시작하고, 긁힌 자국을 지우려면 120-180으로 이동하고, 240-320에서 다듬고, 버핑하기 전에 400 이상으로 마무리하십시오. 우리는 하드웨어, 주방용품, 보석 및 자동차 공장용 버핑 휠과 광택제를 제조하고 있으며, 휠이 부품에 닿기 전에 고객이 묻는 첫 번째 질문은 입자 선택입니다. 올바르게 선택하는 방법은 다음과 같습니다.
그릿 수치가 실제로 말해 주는 것
시트 뒷면에 인쇄된 숫자는 연마 입자 크기를 나타냅니다. 북미에서 흔히 볼 수 있는 CAMI 척도에서는 1평방인치의 등급 스크린에 맞는 곡물 수를 나타냅니다. 숫자가 낮을수록 입자가 더 크고 공격적이라는 의미입니다. 숫자가 높을수록 입자가 더 미세하고 스크래치가 얕다는 것을 의미합니다. . 샌딩은 실제로 긁힘을 제어하는 것입니다. 눈에 보이는 마감은 긁힌 자국이 남기는 패턴일 뿐입니다. 이것이 바로 전문가들이 하나의 마법의 숫자를 찾기보다는 일련의 그릿을 계획하는 이유입니다.
거친 입자(40-80): 제거 작업
이 제품군은 녹 제거, 오래된 페인트, 깊은 구멍 및 용접 비드 등의 미화를 목적으로 하지 않고 재료를 벗겨내는 데 사용됩니다. 부식된 강철 프레임에서는 40 또는 60방의 입자가 금속을 청소하는 가장 빠른 경로입니다. 거친 종이는 이후 단계에서 모두 제거해야 하는 깊은 흠집을 남기므로 손상에 필요한 것보다 더 거칠게 시작하지 마십시오.
중간 입자(100-150): 다듬기 및 수리
이것은 전반적인 샌딩과 거친 표면의 개선을 위한 주력 제품군입니다. 부품이 깨끗하지만 고르지 않은 경우(그라인더 자국, 가벼운 스케일, 이전 수리로 인한 긁힘) 여기에서 시작하면 시간과 금속이 모두 절약됩니다.
미세 입자(180-320): 사전 마감 정련
고급 종이는 중간 정도의 입자로 인해 남겨진 스크래치 패턴을 지우고 마감을 위해 표면을 준비합니다. 버핑 휠로 향하는 대부분의 강철 및 스테인레스 부품의 경우 320이 실제 중지 지점입니다.
초미립자(400 ): 최종 패스
이 등급은 스톡을 거의 제거하지 않습니다. 최종 블렌딩, 연한 금속의 가벼운 산화 절단, 경면 연마 직전 습식 샌딩에 사용됩니다.
| 그릿 범위 | 수업 | 최고의 대상 | 표면으로 떠나다 |
|---|---|---|---|
| 40-60 | 거친 | 녹, 페인트, 무거운 스케일, 용접 비드 | 깊게 눈에 띄는 긁힘 |
| 80-120 | 거친 to medium | 거친 스크래치 블랜딩, 엣지 작업 | 균일한 스크래치 패턴 |
| 150-240 | 중간에서 미세함 | 일반 스무딩, 쉐이핑, 사전 마무리 | 미세한 흠집, 새틴 느낌 |
| 320-400 | 벌금 | 휠 버핑 전 마지막 패스 | 긁힘이 거의 없는 매끄러운 무광택 |
| 600 | 초미세 | 습식 샌딩 및 거울 사전 연마 | 반광택, 컴파운드 사용 가능 |
모래를 벤치 위의 금속과 일치시키세요
동일한 입자라도 알루미늄에서는 경화강에서와 매우 다르게 작용합니다. 부드러운 금속은 빠르게 절단되어 종이를 막습니다. 단단한 금속은 절단에 저항하고 날카롭고 내구성이 뛰어난 입자를 보상합니다. 금속별 빠른 선택:
- 알루미늄 및 황동: 손상이 깊지 않은 한 120보다 더 거칠게 시작하지 마십시오. 탄화규소는 가우징 없이 부드러운 금속을 깨끗하게 절단합니다.
- 탄소강: 산화알루미늄은 패스당 최저 비용으로 녹, 스케일 및 용접 혼합을 처리합니다.
- 스테인레스 스틸: 고른 모래 계단을 오르고 320-400에서 끝납니다. 건너뛴 단계는 거울 마감 아래에 줄무늬로 다시 나타납니다.
- 구리: 매우 부드러움 - 220방의 입자는 일반적으로 눈에 보이는 손상에도 충분히 거칠습니다.
이러한 규칙은 일회성 수리부터 브래킷, 패스너 및 부속품의 생산 배치까지 확장됩니다. 동일한 논리가 우리를 안내합니다. 하드웨어 도구 제조업체와의 연마 작업 , 라인이 시작되기도 전에 마감 소모품이 각 재료에 맞춰지는 곳입니다.
금속을 지탱하는 연마재 유형
입자 크기는 각 스크래치의 깊이를 결정합니다. 연마 유형에 따라 용지가 계속 절단되는 시간이 결정됩니다. 세 가지 곡물이 거의 모든 금속 작업에 적용됩니다.
산화알루미늄 강철과 철의 기본값입니다. 결이 단단하고 뭉툭하여 마모됨에 따라 새로운 절단면으로 부서지기 때문에 값싼 종이를 칠한 후에도 시트는 오랫동안 날카로운 상태를 유지합니다. 종이 뒷면 대신 유연한 천에 접착하면 동일한 연마재가 단단한 시트가 도달할 수 없는 곡선을 따르는 플랩 휠이 됩니다.
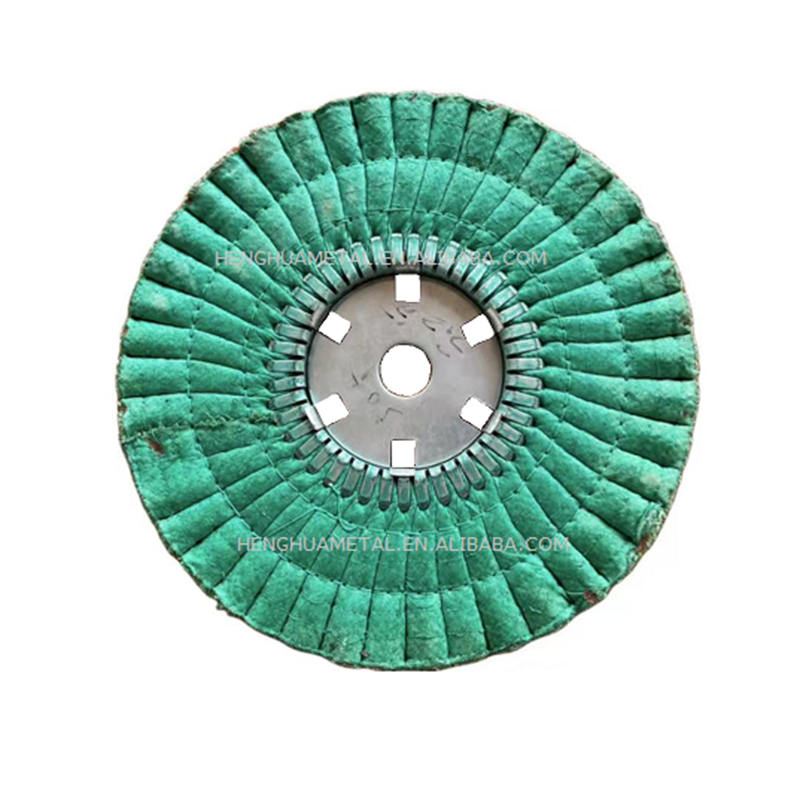
 강철 연삭용 알루미늄 산화물 플랩 휠 산화알루미늄 grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. 제품보기 →
실리콘 카바이드 더 날카롭고 단단하며 부서지기 쉽습니다. 알루미늄, 구리, 황동 및 습식 샌딩에 더 나은 선택입니다. 하소 등급은 열에도 가장자리를 유지하고 부드러운 금속에 더 미세하고 제어된 스크래치 패턴을 남깁니다.
 연질 금속용 하소 탄화 규소 플랩 휠 하소된 탄화규소는 열에도 날카로움을 유지하고 최소한의 연소로 절단되므로 이 휠은 알루미늄, 구리, 황동 및 스테인리스강의 더 미세하고 제어된 마감 처리에 매우 적합합니다. 제품보기 →
지르코니아 및 세라믹 입자 핸드 샌딩이 아닌 고압 파워 그라인딩에 속합니다. 중절삭 작업에서는 이를 사용하고, 모든 미세한 단계에서는 산화알루미늄이나 탄화규소로 전환하십시오.
재작업을 방지하는 그릿 진행
깔끔한 마무리와 낭비되는 오후를 구분하는 규칙은 다음과 같습니다. 한 번에 한 단계씩 발전하고 한 등급 이상 건너뛰지 마십시오. . 더 미세한 종이는 종이 자체의 결보다 더 깊은 흠집을 제거할 수 없습니다. 종이는 주변 표면만 광택을 낼 뿐이며, 광택제가 사용되는 순간 숨겨진 흠집이 다시 나타납니다.
- 손상에 실제로 필요한 가장 거친 모래로 시작하십시오. 더 거칠지는 마십시오.
- 전체 표면이 균일한 스크래치 패턴을 보일 때까지 가볍고 균일한 압력으로 한 방향으로 샌딩합니다.
- 먼지를 모두 닦아낸 다음 입자 크기를 정확히 한 단계 높이세요(80에서 120, 180, 240).
- 각 단계에서 샌딩 방향을 90도 회전합니다. 오래된 흠집이 사라지면 그 그릿이 완성됩니다.
- 새틴 마감을 위해서는 320-400에서 멈추거나, 거울 버핑을 할 부품이라면 600 이상으로 계속하십시오.
샌딩이 멈추고 폴리싱이 시작되는 곳
1000방 종이라도 긁힘은 여전히 아주 미세합니다. 진정한 거울은 사포에서 나오는 것이 아닙니다. 그것은 미세한 수준에서 절단되고 부드러워지는 버핑 휠과 화합물에서 나옵니다. 대부분의 금속 부품의 경우 핸드오프 지점은 320-400 입자 표면 : 균일하고 깨끗하며 연마에도 견딜 수 있을 만큼 깊은 흠집이 없습니다.
컴파운드는 그릿과 동일한 논리를 따르며 절단력에 따라 색상으로 구분됩니다. 노란색과 갈색 등급은 샌딩 직후 절단되고 매끄러워집니다. 흰색 등급은 강철을 밝게 마감합니다. 그리고 그린 컴파운드는 스테인레스 스틸의 거울 마감을 위한 업계 표준입니다. 크롬 도금 부품.
 크롬 산화물 녹색 버핑 화합물 산화크롬이 포함된 녹색 화합물은 스테인리스강 및 크롬 도금 부품의 경면 마감을 위한 업계 표준으로, 최종 착색 단계로 모래 사다리를 완성합니다. 제품보기 →
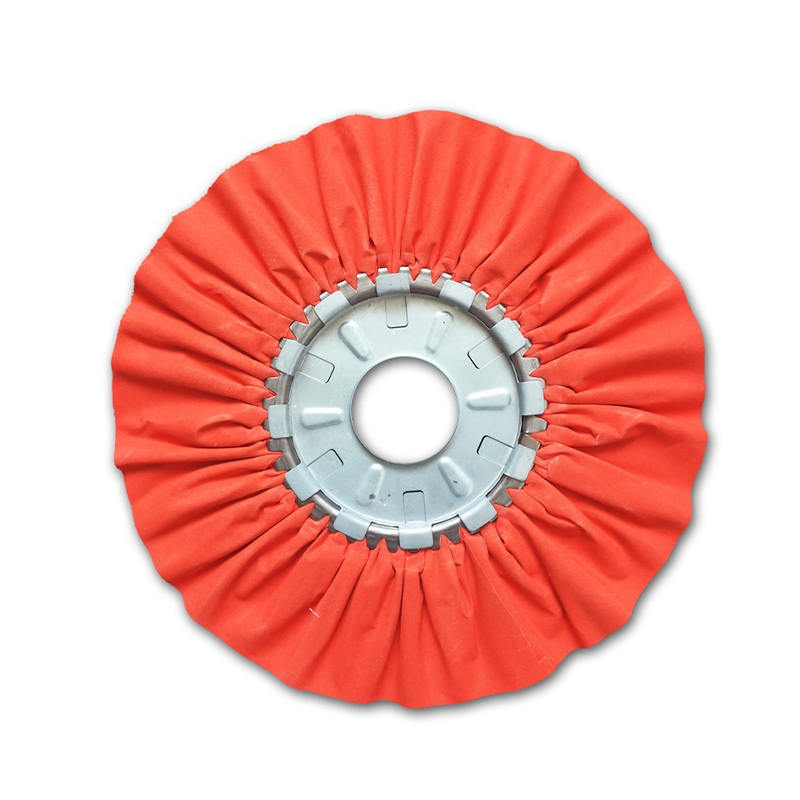
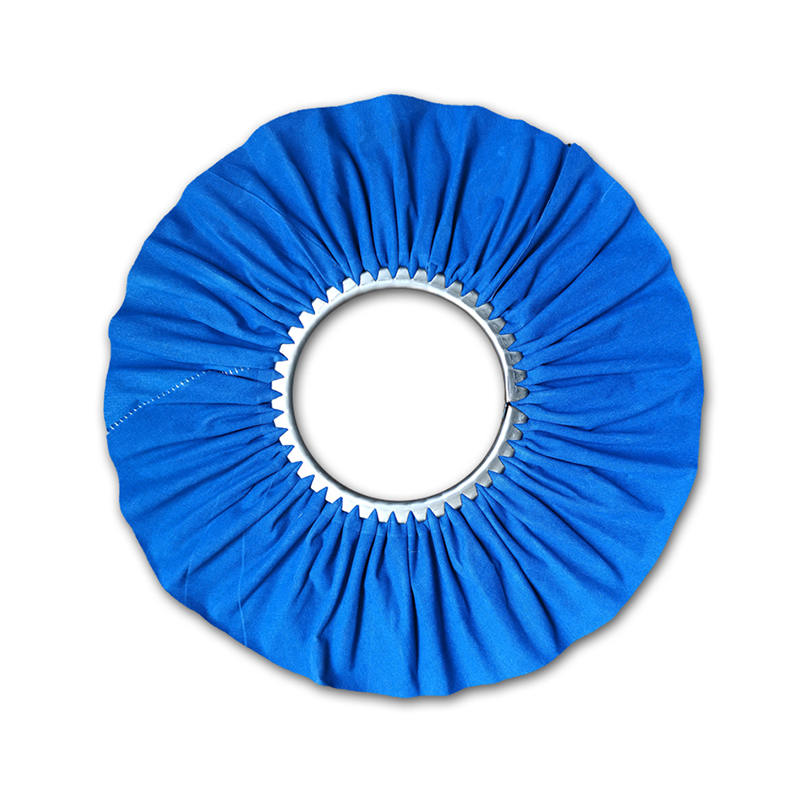
절단을 위한 사이잘삼, 매끄럽게 하기 위한 스티치 천, 최종 착색을 위한 부드러운 면 등 각 컴파운드를 오른쪽 바퀴와 짝을 이루면 그릿 사다리가 완전한 마무리 시스템이 됩니다. 전체 휠 앤 컴파운드 시퀀스의 경우 금속 대 금속으로 이루어집니다. 거울 마무리에 대한 바람 휠 버핑 가이드 단계별로 진행됩니다.
금속 마감을 망치는 세 가지 실수
- 그릿 단계를 건너뜁니다. 오늘 숨겨둔 깊은 흠집은 화합물이 부품에 처음 닿을 때 다시 표면으로 나타납니다.
- 너무 세게 누르는 중입니다. 강한 압력을 가하면 종이에 윤이 나고, 얇은 금속을 가열하고, 부드러운 금속을 깎습니다. 곡물이 자르게 놔두세요.
- 먼지 위에 샌딩. 시트 아래에 갇힌 사용된 곡물과 금속 입자는 마감된 영역 전체에 새로운 흠집을 끌어냅니다. 모래가 바뀔 때마다 닦으십시오.
이 중 어떤 것도 사전에 방지하는 데 비용이 들지 않습니다. 나중에 재작업해야 합니다.
모래 사다리 개요
습관이 아닌 앞에 있는 손상된 부분에서 시작 입자를 선택하십시오. 40-80은 벗겨내고, 120-180은 매끄럽게 하고, 240-320은 다듬고, 400 이상은 미리 연마하는 것입니다. 강철의 경우 산화알루미늄, 연한 금속의 경우 탄화규소 등 연마재를 금속에 맞추고 버핑하기 전에 320 또는 400까지 한 번에 한 단계씩 올립니다. 이 순서에는 녹슨 철물부터 광택이 나는 주방용품까지 모든 것이 포함됩니다.
부품이 사포 단계를 벗어나면 거울 품질은 뒤따르는 휠과 컴파운드에 따라 달라집니다. 이러한 소모품은 닝보에 있는 당사 공장에서 전 세계 생산 라인에 맞게 크기가 맞춤화된 사이잘 휠, 천 버핑 휠, 플랩 휠, 색상으로 구분된 화합물 등을 대규모로 생산하는 것입니다.