폴리싱 재료 공장
소개
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.는 중국 저장성 닝보시 하이수구 지스강 진 둥자차오에 위치해 있습니다. 중국의 폴리싱 휠, 폴리싱 컴파운드 및 폴리싱 재료 공장으로서, 헝화 금속 표면 처리 기술 유한회사는 다양한 맞춤형 폴리싱 재료를 제공합니다. 회사는 2016년에 설립되었으며, 공장 면적은 3,500제곱미터, 첨단 천 휠 생산 장비 10대 이상, 완전 자동 캐닝 라인 2개를 갖추고 있으며, 다양한 종류와 크기의 윈드 천 휠을 맞춤 제작할 수 있습니다. 마 휠, 폴리싱 왁스, 치예 휠, 금속 폴리싱 페이스트 등의 제품을 생산하며, 고객은 남미, 미국, 유럽, 중동 등 전 세계에 분포합니다. 최근 몇 년 동안 회사는 폴리싱 재료의 작업 효율을 높이기 위해 지속적으로 혁신하여 고객의 인정을 받았습니다. 필요하신 고객은 전화로 협상을 문의하시기 바랍니다!
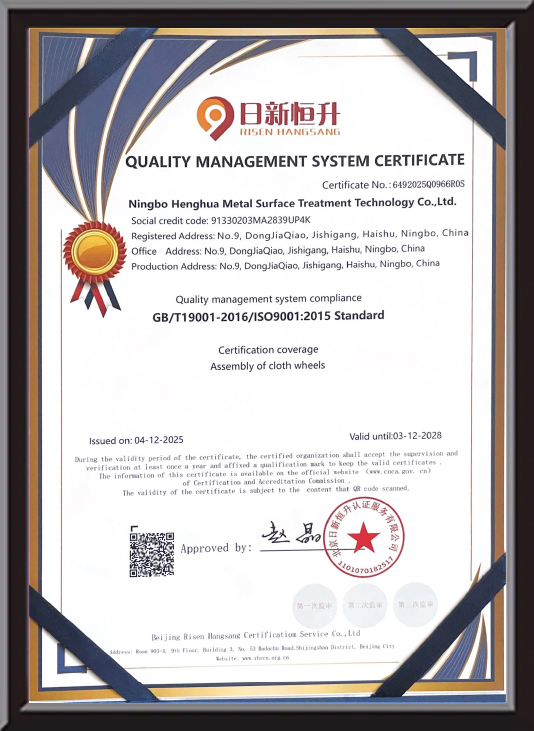
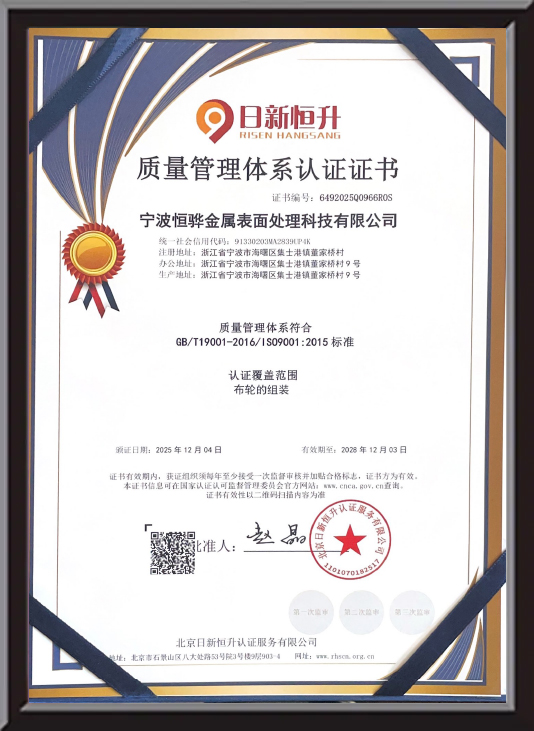
명예 인증서
메시지 피드백
제품 업계 지식
A 연마 휠 모든 금속 표면 마감 공정의 핵심 도구입니다. 그러나 그 성능은 전적으로 금속 표면 마무리 공정에 달려 있습니다. 연마제 그것과 짝을 이루고 더 넓은 선택의 폭 연마 재료 공작물 및 마무리 목표와 일치합니다. 이 세 가지 요소가 함께 최종 표면이 광학적, 기능적 또는 장식적 사양을 충족하는지 여부를 결정하는 완전한 시스템을 형성합니다. 이 페이지에서는 각 구성 요소의 작동 방식, 잘 어울리는 연마 시스템의 장점, 제조 구매자와 엔지니어의 가장 일반적인 질문에 대한 답변을 다룹니다.
연마 휠 작동 방식
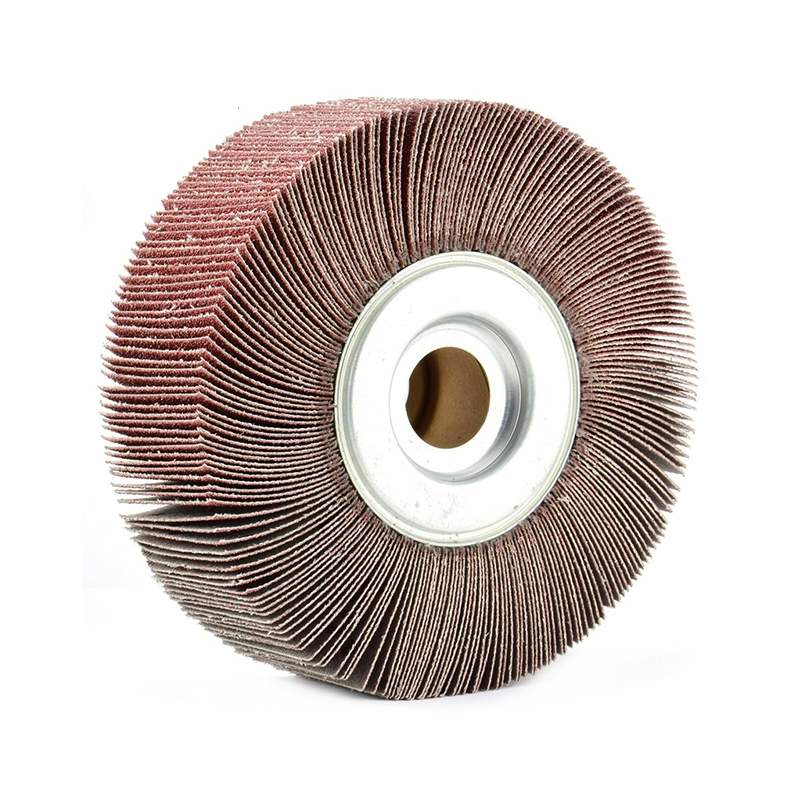
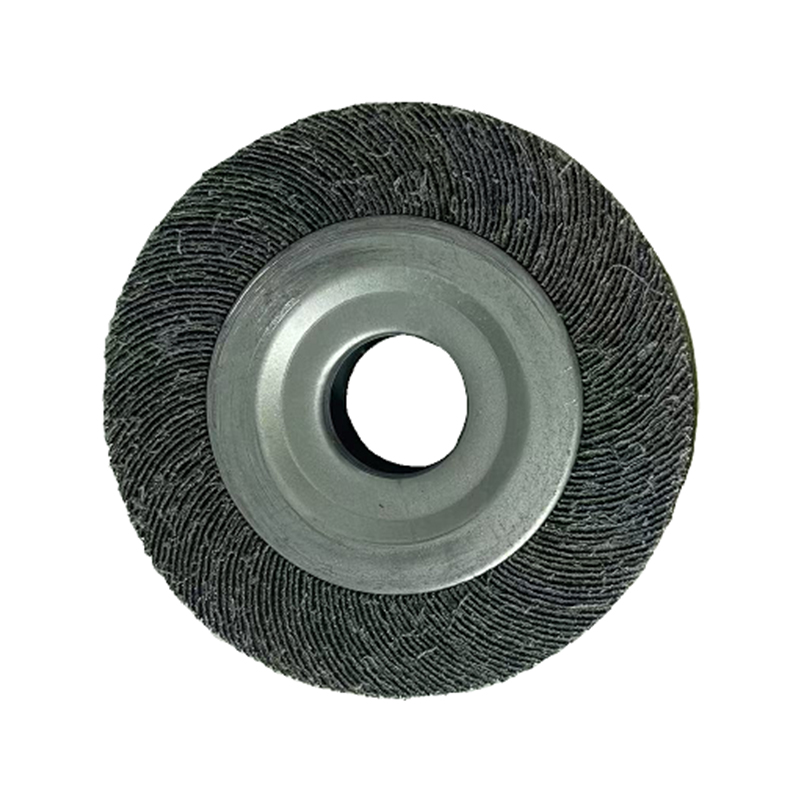
연마 휠은 표면(일반적으로 천, 사이잘삼, 펠트 또는 복합 섬유)이 가공물에 대해 연마 연마 화합물을 운반하는 동안 고속으로 회전하여 작동합니다. 컴파운드의 연마 입자는 미세 절단을 수행합니다. 연마 또는 기계 가공으로 인해 남겨진 미세한 표면 불규칙성을 제거하고 목표 마감이 달성될 때까지 표면 거칠기(Ra 값)를 점진적으로 줄입니다.
프로세스는 일반적으로 2~3단계로 실행됩니다. 에이 커팅 컴파운드 사이잘 또는 나선형으로 꿰매어진 바퀴에서는 더 거친 긁힘을 먼저 제거합니다. 에 마무리 화합물 부드러운 천 휠로 표면을 거울이나 새틴 마감으로 다듬습니다. 휠 경도, 회전 속도(일반적으로 재료에 따라 1,200~3,600RPM 사이) 및 복합 연마재 등급이 각 모재의 목표 Ra 사양과 일치하도록 함께 보정됩니다.
일치하는 연마 재료 시스템의 주요 장점
- 일관된 표면 마감 품질: 올바른 연마 휠 유형을 목적에 맞게 제조된 화합물과 결합하면 배치 전반에 걸쳐 Ra 변동이 줄어듭니다. 이는 장식용 하드웨어, 의료 기기 및 식품 접촉 부품에 매우 중요합니다.
- 감소된 처리 단계: 잘 어울리는 연마재 시스템은 3개의 연삭 단계를 2개의 연마 단계로 통합하여 대량 생산 라인에서 사이클 시간을 최대 30%까지 단축할 수 있습니다.
- 부품당 소모품 비용 절감: 올바른 컴파운드-휠 매칭은 조기 휠 마모 및 컴파운드 낭비를 방지하여 휠 서비스 수명을 연장하고 광택 부품당 비용을 절감합니다.
- 환경 친화적인 제제: 수용성 또는 저VOC 용도로 설계된 최신 광택제 컴파운드는 작업장 대기 오염을 줄이고 수출 시장 환경 표준을 준수합니다.
연마 휠 유형 및 용도
올바른 휠 구조를 선택하는 것은 모든 연마 재료 사양에 있어서 첫 번째 결정입니다. 아래 표에는 가장 일반적인 휠 유형과 권장 사용 사례가 요약되어 있습니다.
| 휠 유형 | 소재 | 최고의 응용 프로그램 | 일반적인 화합물 등급 |
|---|---|---|---|
| 사이잘삼 휠 | 천연 사이잘 섬유 | 강철, 주철의 중절삭 | 거친/중절삭 컴파운드 |
| 나선형 수 놓은 천 | 코튼 모슬린, 수 놓은 레이어 | 황동, 알루미늄 중간절삭 | 미디엄 커팅 컴파운드 |
| 느슨한 접힌 천 | 부드러운 면, 루즈한 구조 | 최종 컬러 버핑, 미러 마감 | 미세마무리 / 컬러컴파운드 |
| 펠트 휠 | 압축된 양모 펠트 | 광학 표면, 평면 정밀 부품 | 초미세 연마제 |
연마제 배합 및 선택
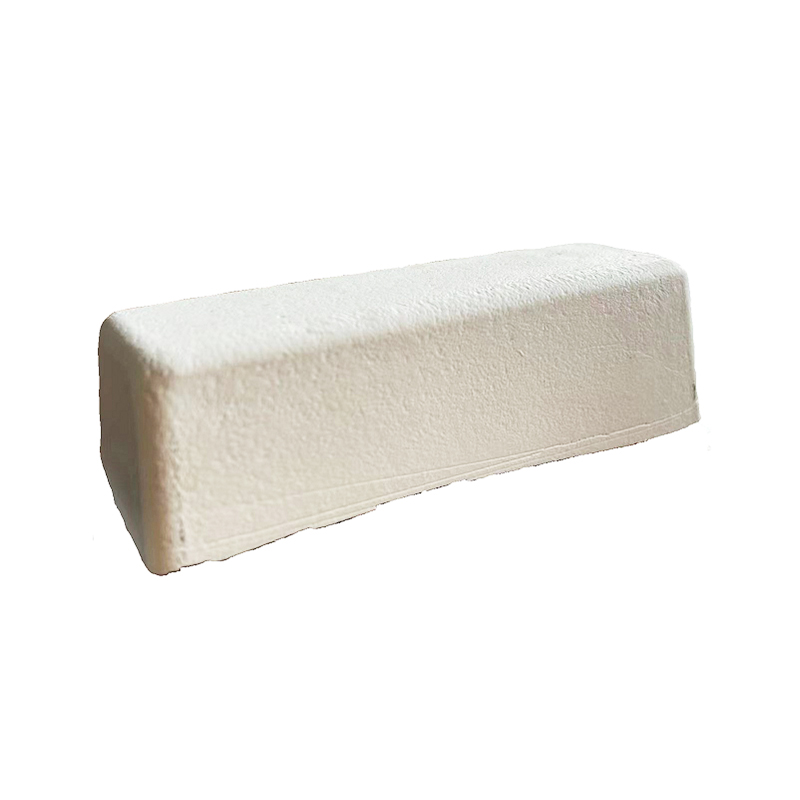
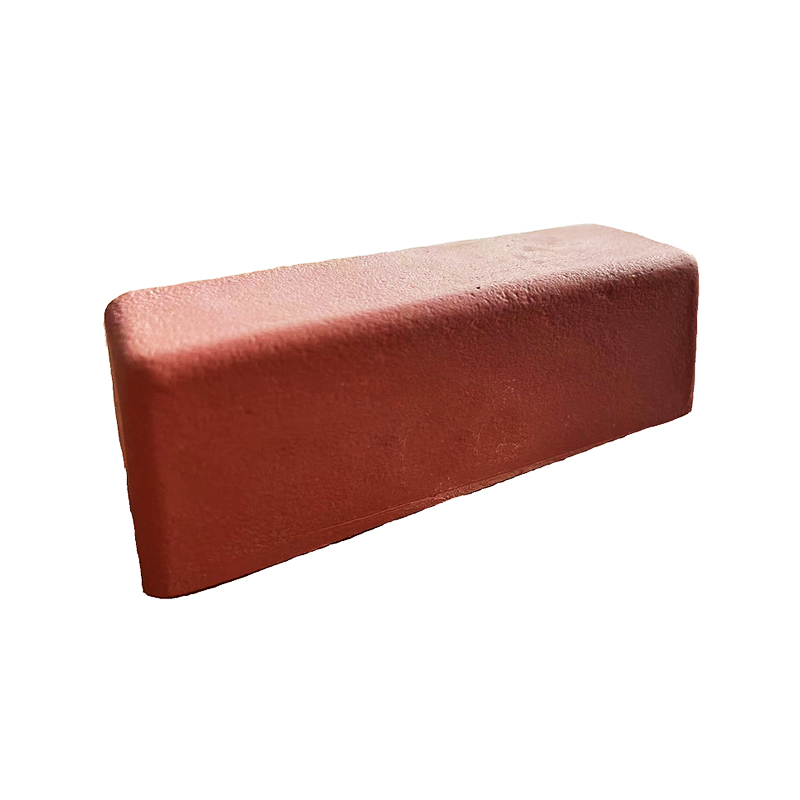
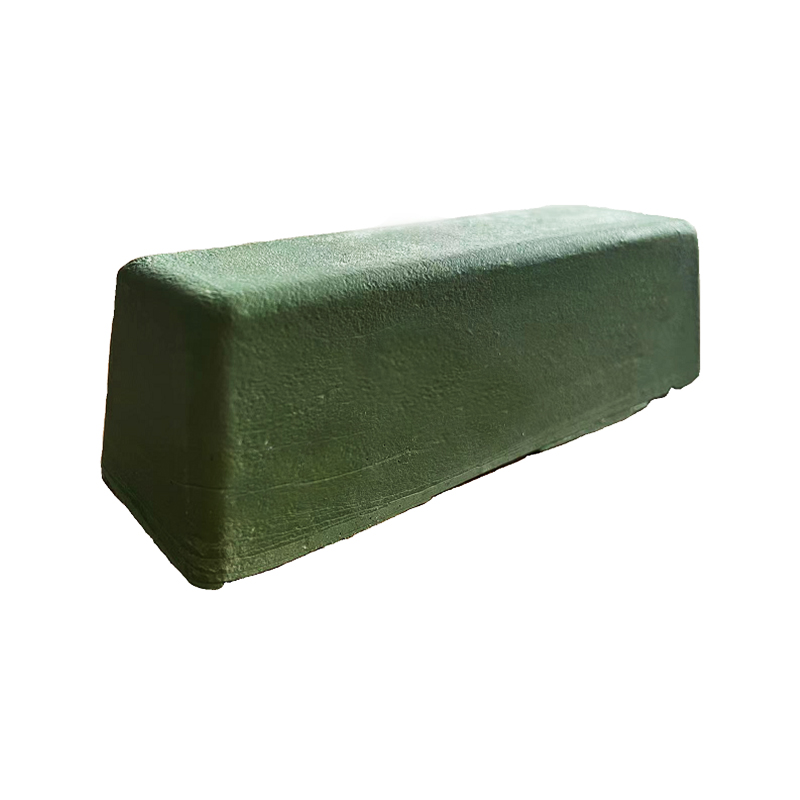
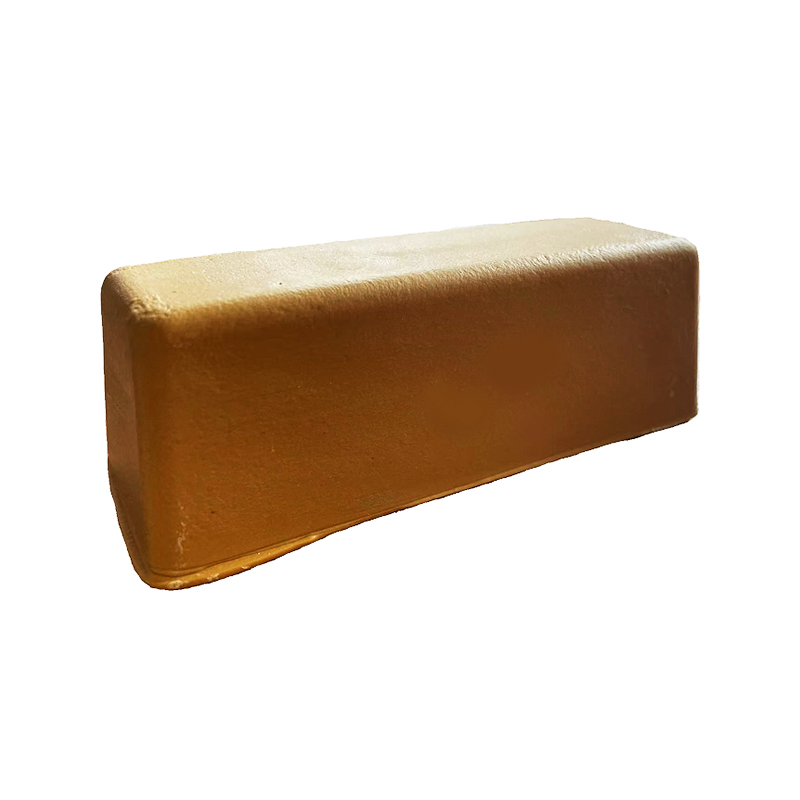
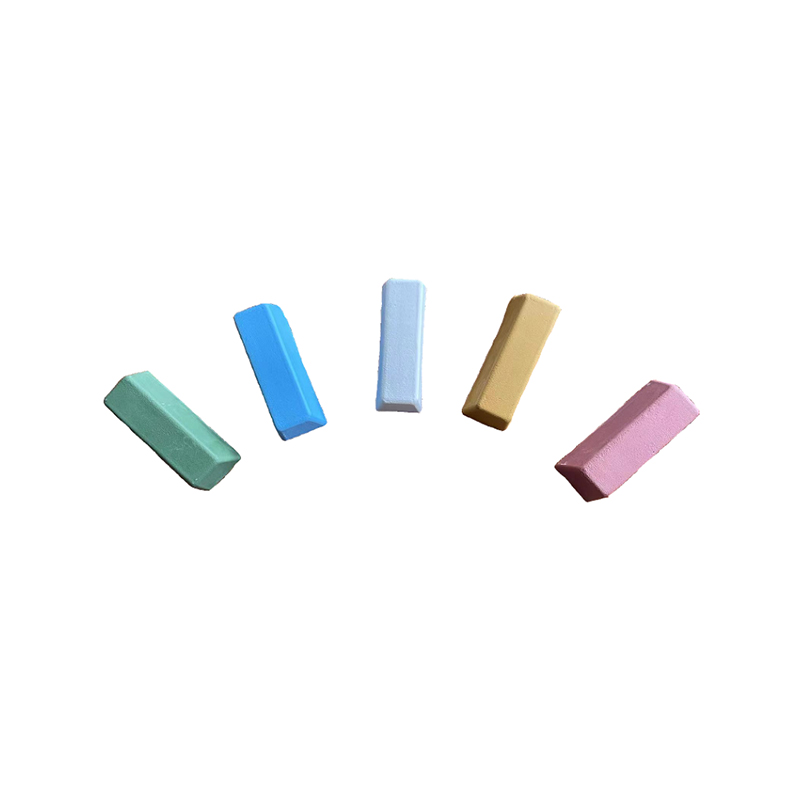
연마제는 연마재 입자(일반적으로 산화알루미늄, 산화크롬 또는 탄화규소), 결합제(그리스, 왁스 또는 수용성 베이스), 절단 중 열 발생과 표면 윤활을 제어하는 성능 첨가제로 구성됩니다. 미크론 단위로 측정되는 연마 입자 크기는 표면 스크래치 제거 수준과 달성 가능한 최종 Ra 값을 직접적으로 결정합니다.
2016년에 설립된 Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.는 글로벌 제조 산업에 맞춘 연마 화합물 및 관련 연마 재료의 연구, 개발 및 혁신에 전념해 왔습니다. 2020년 완전 자동 캐닝 생산 라인 도입을 포함한 지속적인 공정 투자를 통해 회사는 배치 간 연마 일관성을 보장하여 대량 생산 라인의 표면 마감 차이를 직접적으로 줄입니다.
기판 매칭의 일반적인 규칙은 다음과 같습니다. 더 단단한 금속은 더 낮은 속도에서 더 단단한 연마재를 필요로 합니다. , 부드러운 비철 금속(알루미늄, 황동, 구리)은 휠 표면에 재료가 쌓이는 것을 방지하기 위해 적당한 속도에서 부드러운 연마재 등급을 사용할 때 더 나은 성능을 발휘합니다.
자주 묻는 질문
Q1: 같은 것을 사용해도 되나요? 연마제 다른 금속에?
안정적이지 않습니다. 각 금속 기판은 경도와 열 민감도가 다릅니다. 스테인리스강용으로 제조된 화합물에는 연질 알루미늄에 흠집을 내고 황동 기공에 잔여물을 남길 수 있는 더 단단한 연마 입자가 포함되어 있습니다. 혼합 재료 생산 라인의 경우 기판별 화합물을 사용하고 각 재료마다 별도의 전용 연마 휠을 사용하여 교차 오염을 방지합니다.
Q2: 연마 휠을 교체해야 하는 시기를 어떻게 알 수 있나요?
주요 지표에는 절단 속도 감소(동일한 Ra 목표에 대해 더 긴 사이클 시간), 컴파운드가 더 이상 적절하게 로드되지 않는 휠 표면의 눈에 띄는 유리 현상, 가공물의 고르지 않은 표면 마감 또는 측정 가능한 원래 크기의 20%를 초과하는 휠 직경 감소가 포함됩니다. 글레이즈 휠은 때때로 휠 드레서로 표면을 긁어내어 복원할 수 있지만, 심하게 마모된 휠은 반복적으로 드레싱하기보다는 교체해야 합니다.
Q3: 커팅 컴파운드와 마감 컴파운드의 차이점은 무엇인가요?
A 커팅 컴파운드 긁힘, 기계 가공 흔적 및 산화를 빠르게 제거하도록 설계된 더 거친 연마 입자(일반적으로 20-80 마이크론 범위)가 포함되어 있습니다. 에이 마무리 화합물 (색상 또는 버핑 화합물이라고도 함)은 훨씬 더 미세한 입자(10미크론 미만)를 사용하여 절단 단계에서 남은 표면을 거울 또는 고광택 마감으로 다듬습니다. 심하게 긁힌 표면에 마감 컴파운드만 사용하면 거울 같은 결과가 나오지 않습니다. 절단 단계를 건너뛸 수 없습니다.
Q4: 수용성 연마제는 자동화 생산라인에 적합합니까?
그렇습니다. 부품 세척이 더 쉽고, VOC 배출량이 적으며, 수성 후처리 세척 시스템과의 호환성으로 인해 자동화 라인에서 점점 더 선호되고 있습니다. 단점은 습도가 낮은 환경에서 왁스 기반 제제에 비해 휠의 화합물 수명이 약간 짧다는 것입니다. 대용량 자동 연마의 경우 처리 단계와 세척 단계 사이에 철 기재의 플래시 녹을 방지하기 위해 부식 억제제 첨가제가 포함된 수용성 연마 화합물을 사용하는 것이 좋습니다.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.는 폴리싱 천 휠, 폴리싱 왁스, 액체 폴리싱 휠 및 금속 폴리싱 페이스트의 연구개발 및 생산을 전문으로 해왔습니다.
연락처 정보
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
0574-88187397 - 중국 절강성 닝보시 하이수구 지스강진 샤오동자차오 9호
연락 유지